Профессиональная техника подготовки труб в 5 шагов для безупречного шва
Прочность небоскрёба зависит от надёжности фундамента. В мире промышленных трубопроводов и производства, если сварной шов — небоскрёб, то его фундамент — несомненно, подготовка трубы перед сваркой. Даже самый умелый сварщик не построит прочную конструкцию на слабом фундаменте. Даже самый мастерский шов, положенный на плохо подготовленный, неверно совмещённый или грязный стык, обречён обернуться трещинами, утечками и катастрофическими отказами.
Так каковы же те критические шаги, которые нужно сделать до того, как взять в руки горелку, — шаги, определяющие судьбу вашего проекта? Процесс подготовки трубы к сварке, который во многих цехах и на многих объектах делается наспех или не вполне осознаётся, на деле и есть ключ к успеху. Это гораздо больше, чем отрезать трубу и состыковать торцы; это инженерная дисциплина, создающая условия для безупречного сплавления металлов на молекулярном уровне.
В этом подробном руководстве мы глубоко разберём профессиональную технику подготовки труб в 5 шагов, которая не оставляет места догадкам и предположениям и позволяет получать повторяемый безупречный результат сварки каждый раз. Следуя этим шагам, вы повысите не только качество сварки, но и эффективность, безопасность труда и общую прибыльность проектов.
Почему подготовка перед сваркой так же важна, как сама сварка?
Сварка — наука соединения металлов их расплавлением. Эта наука опирается на тонкое равновесие, в котором мельчайшее постороннее вещество или геометрическая ошибка способны разрушить всё уравнение. Самые распространённые и дорогостоящие дефекты сварки, вызванные плохой подготовкой, таковы:
- Пористость: Мелкие газовые пузырьки, запертые внутри металла шва. Это главный враг сварки, обычно возникающий от испарения масла, ржавчины, краски или влаги с поверхности под действием тепла. Пористый шов имеет слабую, губчатую структуру.
- Непровар / несплавление: Металл шва не проникает на всю толщину стенки трубы или в соединяемую вторую трубу. Обычно это следствие неверной геометрии фаски или смещения, и такой участок становится слабейшим звеном соединения.
- Трещины: Водородосодержащие загрязнения на поверхности (масло, влага) или усталость металла от неверного реза могут вызывать трещины при остывании шва.
- Рост затрат: Дефектный шов — это трата не только материала, но и времени сварщика, израсходованного защитного газа, присадочной проволоки и, главное, дополнительных усилий на контроль и переделку.
Короче говоря, каждая минута, потраченная на подготовку, экономит часы на переделке.
Идеальная подготовка трубы шаг за шагом: 5 золотых правил
Теперь подробно разберём пять основных шагов, превращающих этот ответственный процесс в профессиональный рабочий поток.
Шаг 1: точный замер и стойкая разметка
Почему это важно? «Отмерь дважды — отрежь один раз» — базовый принцип трубного производства. Ошибка замера в миллиметр может накопиться по всему трубопроводу и привести к серьёзным несовпадениям и дорогому браку. Разметка же переносит этот точный замер в резку и монтаж.
Как это делается? Замеры следует выполнять очень тщательно рулеткой или лазерными измерительными приборами. При разметке категорически нельзя применять обычные маркеры, которые стираются, размазываются или исчезают от СОЖ.
Верный инструмент: На этом этапе обязателен профессиональный промышленный маркер. Маркеры с жидкой или твёрдой краской таких марок, как MARKAL, оставляют чёткие, стойкие и погодостойкие метки даже на масляных, ржавых и влажных металлических поверхностях. Это сохраняет ваш замер в целости вплоть до момента реза.
Шаг 2: идеальный рез (90°, без заусенцев и холодный)
Почему это важно? Это, пожалуй, самый ответственный физический шаг.
- Прямой угол 90°: Косой рез при сведении труб создаёт V-образный зазор в корне. Этот переменный зазор вынуждает сварщика постоянно менять угол горелки и количество присадки, что ведёт к неравномерному проплавлению.
- Поверхность без заусенцев: Металлические частицы (заусенцы), оставшиеся внутри или снаружи трубы после реза, — бомба замедленного действия: они попадают в сварочную ванну и вызывают загрязнение и пористость.
- Холодный рез: Абразивные круги режут металл, выжигая его. Это создаёт «зону термического влияния» (ЗТВ), снижающую коррозионную стойкость металла и нарушающую его структуру, особенно у нержавеющей стали.
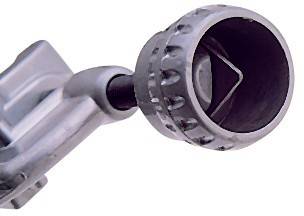
Верный инструмент: Единственная технология, достигающая всех трёх целей сразу, — системы орбитальной резки труб. Профессиональные орбитальные труборезы, такие как машины GBC для резки труб, обходят трубу по окружности и снимают стружку. В результате получается идеально перпендикулярный, гладкий, без заусенцев и, главное, «холодный» рез, не подвергающий металл тепловому удару.
Шаг 3: безупречное снятие фаски
Почему это важно? На трубах с толщиной стенки более 3 мм для получения шва с полным проплавлением обязательно снять на кромках фаску под определённым углом. Эта операция создаёт геометрическое пространство, необходимое присадочному металлу, чтобы пройти всю толщину стенки.
Как это делается? Эту операцию ни в коем случае нельзя выполнять ручным отрезным кругом. Снятие фаски вручную ведёт к неравномерным углам, шероховатым поверхностям и серьёзным рискам для оператора.
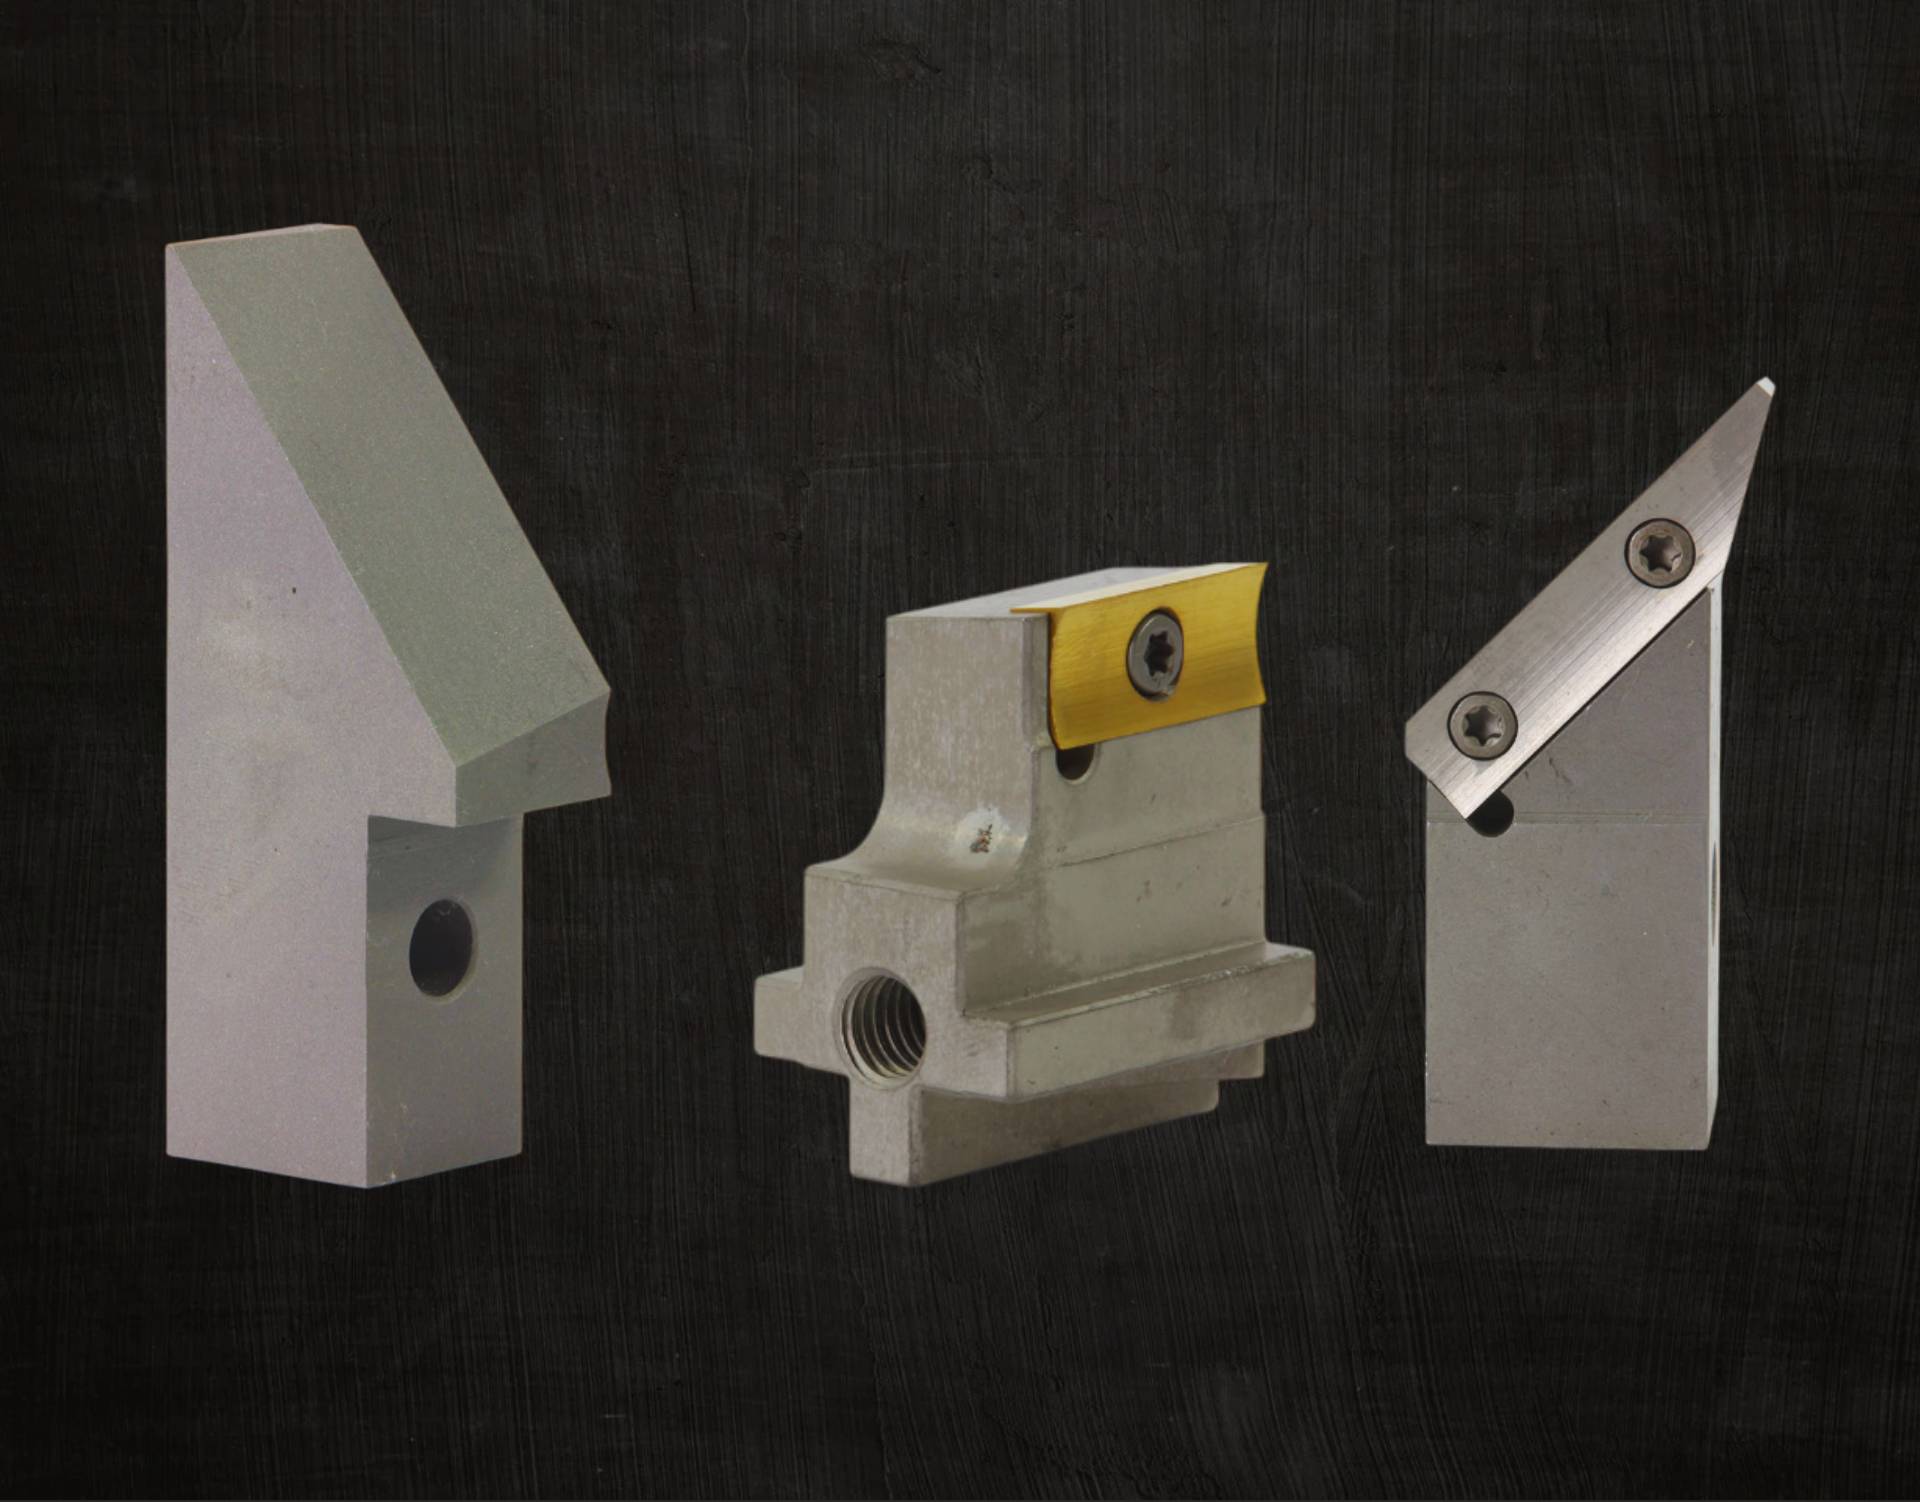
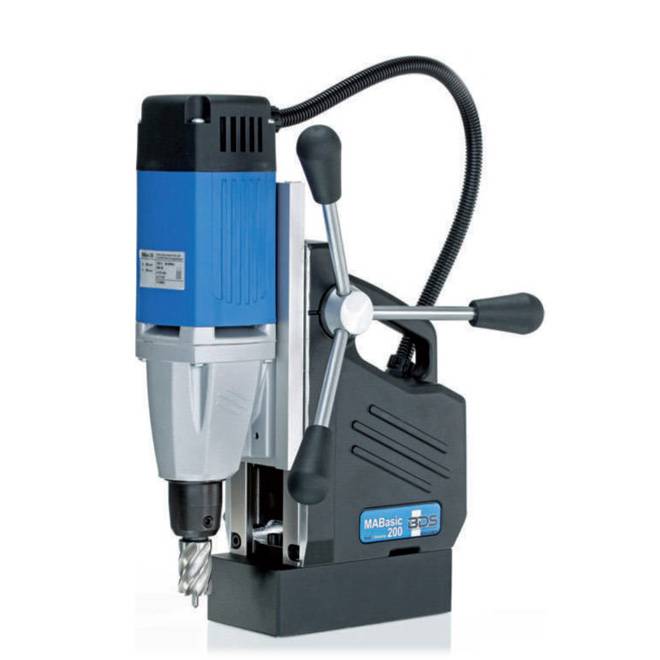
Верный инструмент: Профессиональная машина для снятия фаски с труб выполняет эту операцию за секунды, с математической точностью и по одному стандарту каждый раз. Фаскосъёмные машины GBC предлагают безопасные и эффективные решения, настраиваемые под разные диаметры труб и типы материалов и способные формировать разные геометрии фаски — V или J.
Шаг 4: тщательная очистка и обезжиривание
Почему это важно? Этот шаг устраняет загрязнение — причину дефектов сварки номер один. Видимые и невидимые масло, смазка, краска, ржавчина и влага на поверхности металла под высоким теплом сварки разлагаются, попадают в металл шва и ослабляют его. Особенно водород — главный враг стали, вызывающий трещины.
Как это делается? Очистка проходит в два этапа. Сначала грубая ржавчина и грязь удаляются механически металлической щёткой или наждачной бумагой. Затем свариваемая зона (не менее 2–3 см по внутренней и наружной поверхности) протирается специальными растворителями и безворсовой тканью до полного удаления масла и смазки. После этого к свариваемой зоне нельзя прикасаться голыми руками.
Верный инструмент: Для нержавеющей стали следует применять щётки из нержавеющей проволоки, для углеродистой — из углеродистой стали (чтобы избежать переноса материала). Предпочтительны не содержащие хлора, быстро испаряющиеся промышленные растворители.
Шаг 5: точное совмещение и фиксация (fit-up)
Почему это важно? Последний шаг подготовки — идеально расположить две трубные секции для сварки. Здесь два критических параметра: зазор в корне (root gap) и смещение кромок (hi-lo). Зазор в корне — промежуток, оставляемый между трубами; он критически важен для полного проплавления. Смещение кромок означает совпадение внутренних и наружных поверхностей труб.
Как это делается? Попытка совместить трубы вручную или случайными подпорками приводит к их смещению при сварке и обесценивает всю подготовку.
Верный инструмент: Герои этого этапа — трубные опоры и центрирующие хомуты. Регулируемая, устойчивая и прочная трубная опора удерживает трубу на нужной высоте, а хомуты гарантируют идеальное совмещение и зазор в корне. Это оборудование — не роскошь, а требование для работы профессионального уровня.
Синтез: профессиональный рабочий поток и необходимое оборудование
Собрав эти пять шагов вместе, мы получаем логичный рабочий поток, в котором каждый этап связан со следующим:
| Шаг | Цель | Ключевое оборудование |
|---|---|---|
| 1. Разметка | Перенести точный замер на металл. | Промышленный маркер MARKAL |
| 2. Резка | Рез под 90°, без заусенцев и холодный. | Орбитальный труборез GBC |
| 3. Снятие фаски | Сформировать кромку для полного проплавления. | Фаскосъёмная машина GBC |
| 4. Очистка | Устранить все загрязнения. | Металлическая щётка, промышленный растворитель |
| 5. Совмещение | Идеальный зазор в корне и соосность. | Трубная опора, центрирующий хомут |
Заключение: секрет безупречного шва — дисциплинированная подготовка
Как видно, безупречный сварной шов — вершина процесса, завершающегося в руках умелого сварщика. Но путь к этой вершине проходит через дисциплинированную, методичную и, главное, оснащённую верным инструментом подготовку. Пропустить или недооценить любой из шагов в итоге значит поступиться качеством, временем и деньгами.
Пересмотрите свой рабочий поток. Где ваше слабое звено? Достаточно ли точны ваши резы? Отвечают ли ваши фаски стандартам? Вложение в процесс подготовки — это вложение в качество вашей сварки и в репутацию вашего предприятия. Профессиональная подготовка труб — не просто техника, а философия качества.
Свяжитесь с нашей командой специалистов, чтобы узнать больше о профессиональных решениях по оборудованию, которые оптимизируют весь ваш процесс подготовки труб и дадут высочайшее качество и эффективность на каждом шаге. Поможем вам заложить фундамент надёжно.