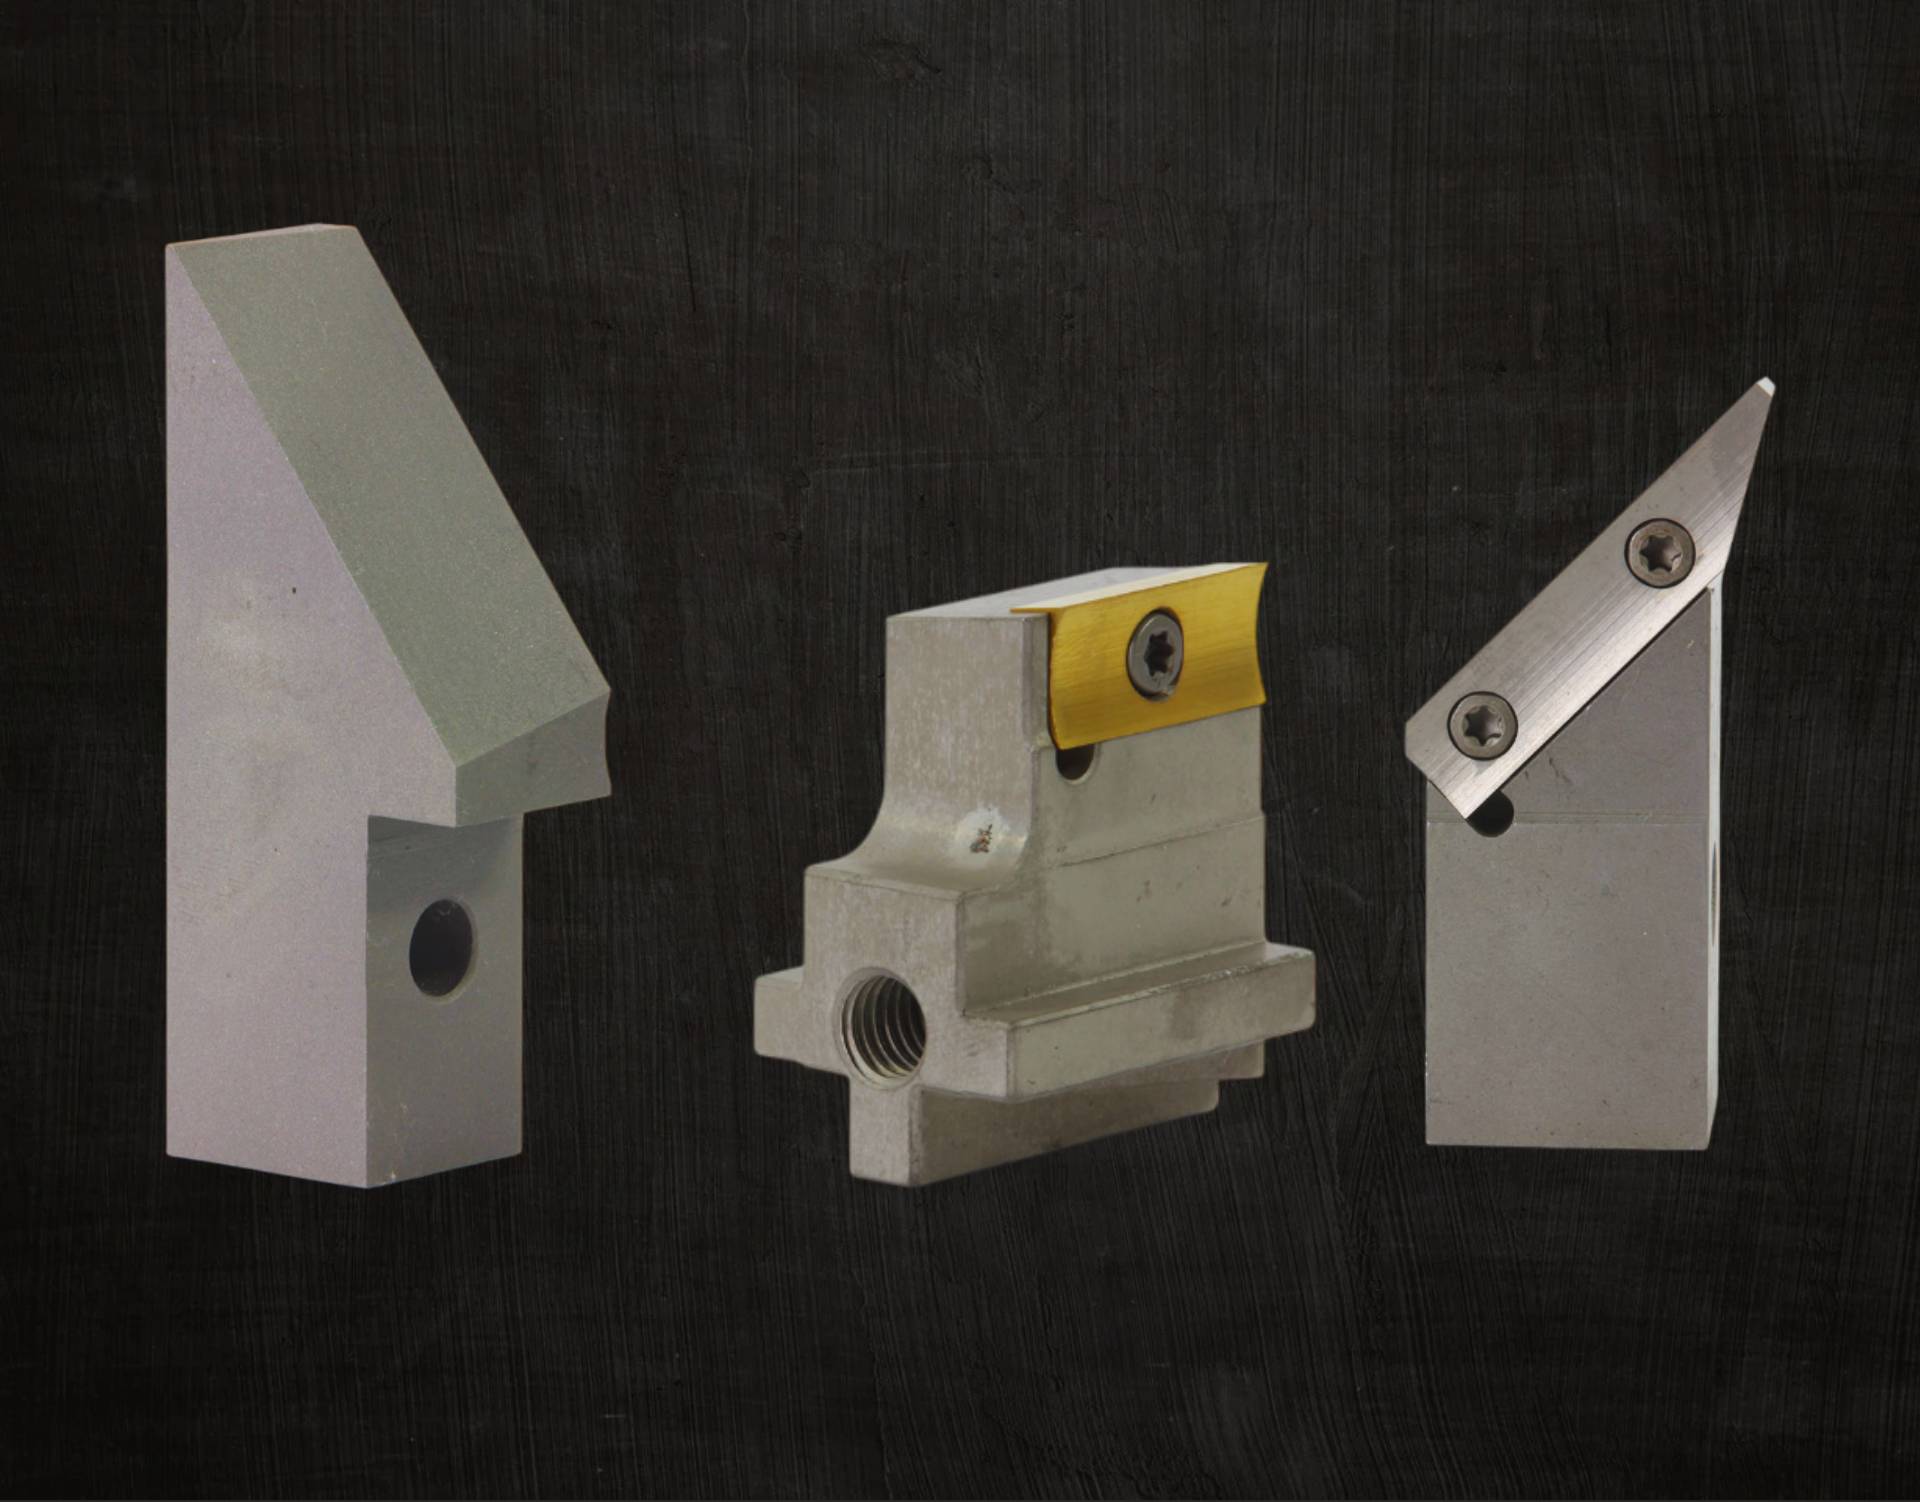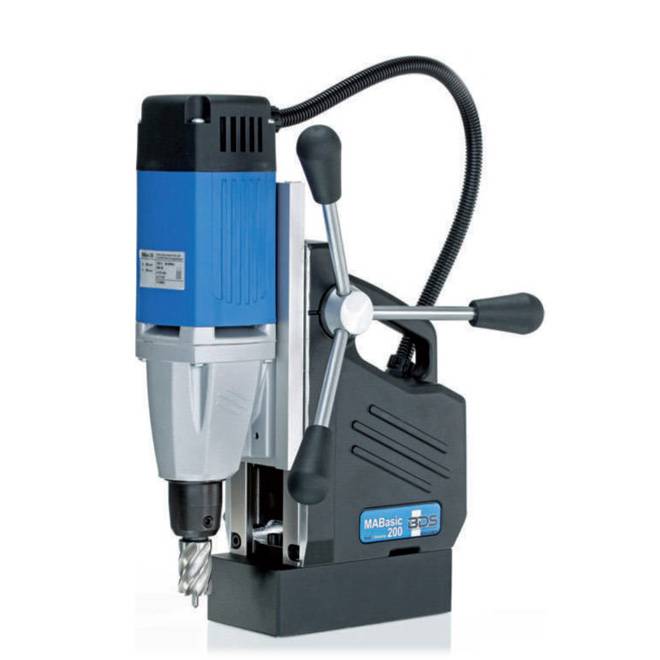
При выборе кольцевой фрезы, ножа для снятия фаски или режущего ролика трубореза решение принимают три вопроса по порядку: какой материал вы обрабатываете, какая геометрия нужна и какова толщина? Приведённые ниже величины — собственные технические данные изготовителя; именно эти три оси стоят за классификацией из четырёх строк на странице Режущий инструмент и расходные материалы.
Какой класс для какого материала?
Выбор режущего инструмента определяют три вещи: что вы обрабатываете, что вы с этим материалом делаете и к какому классу относится инструмент. Четыре строки ниже — собственное деление каталога.
| Материал | Операция | Класс инструмента |
|---|---|---|
| Углеродистая сталь (S235–S355) | Отверстие магнитным станком · фаска на листе | Кобальтовая кольцевая фреза HSS (BDS KBK / KBL / KEL, M35–M42) · цельный нож HSS для снятия фаски |
| Нержавеющая, дуплексная сталь, Inconel | Отверстие и фаска в труднообрабатываемом сплаве | Твердосплавная кольцевая фреза TCT (BDS HKK / HKL / HKE / HKX-L) · твердосплавная пластина с покрытием TiCN |
| Алюминиевые и медные сплавы | Липкая стружка не должна забивать канавку | Наконечник для снятия фаски серии Beveltools для алюминия |
| Труба — сталь, нержавеющая сталь, пластик | Резка без стружки; отдельный ролик под каждый материал | Режущий ролик REED: отдельные складские коды для металла, нержавеющей стали и пластика |
Классификация совпадает с товарными семействами каталога: серии кольцевых фрез BDS HSS и TCT, семейства наконечников Beveltools по материалу и режущие ролики REED по типу трубы. Значения M35/M42, TiCN и твёрдого сплава взяты из собственного технического издания GBC.
1. Материал инструмента
Из чего сделан наконечник, определяет, сколько он прослужит на конкретной заготовке. Покрытие способно увеличить этот срок в несколько раз.
- Кобальтовая HSS (M35 / M42) — M35: 5% кобальта, 65-66 HRC, хорошая вязкость. M42: 8% кобальта, 68-69 HRC, выше износостойкость. HSS сохраняет твёрдость до 600 °C. Первый выбор для углеродистой стали.
- Твердосплавная (widia) пластина — 80-95% карбида вольфрама, 5-15% кобальтовой связки. Сохраняет режущую кромку при очень высокой температуре; явное преимущество на труднообрабатываемых материалах — нержавеющей и дуплексной стали, Inconel.
- Покрытие TiCN — Наносится методом PVD при 400-500 °C. Изготовитель указывает, что правильное покрытие продлевает срок службы инструмента до 3-4 раз. Для нержавеющей стали рекомендуется TiCN, для более сложных сплавов — твёрдый сплав.
2. Геометрия
Геометрия определяет, сколько присадочного металла сварщик уложит в разделку. Неверный угол — это потеря и времени, и проволоки.
- V-разделка — 30° / 37,5° / 45° — Это угол одной кромки; суммарные углы составляют 60°, 75° и 90°. Самая распространённая тройка на трубе и листе. Выпускается и цельной HSS, и со сменными пластинами.
- J-разделка — Угол от 5° до 20° с последующим радиусом в корне. Изготовитель рекомендует её при толщине свыше 20 mm: по сравнению с V-разделкой она заметно снижает объём наплавленного металла.
- Комбинированная (двойная) разделка — Два последовательных угла на одной кромке: основной 30° или 37,5° и дополнительный 5° или 10°. На очень толстых сечениях сохраняет полное проплавление и экономит до 35% присадочного металла.
- Торцевание и радиус — Нож торцевания (0°) выпрямляет поверхность; радиусные головки скругляют кромку. Ни то, ни другое не является разделкой — это подготовительные операции.
3. Толщина и применение
Даже на одном и том же материале толщина меняет угол и тип инструмента. Два простых правила решают большую часть задачи.
- Тонкая стенка → широкий угол — Более широкий угол предпочтителен, чтобы присадочный металл доходил до корня разделки.
- Толстое сечение → узкий угол — Более узкий угол снижает количество наплавляемого металла; свыше 20 mm J-разделка ещё экономичнее.
- Соответствие материалу — Углеродистая сталь: HSS (M35/M42) либо твёрдый сплав с покрытием. Нержавеющая, дуплексная сталь, Inconel: твердосплавные пластины с покрытием TiCN.
- Когда менять — Когда сечение реза начинает терять правильность или когда та же работа явно требует большего усилия. Промедление изнашивает и станок.
Источник
Приведённые выше данные по материалам и геометрии взяты из собственного технического издания изготовителя: gbcspa.com
Если вы не уверены, какой именно
Назовите свой станок, обрабатываемый материал и толщину — правильный код подберём мы. Купить не тот наконечник дороже, чем спросить. На странице Режущий инструмент и расходные материалы можно ввести название станка и увидеть подходящие позиции либо пройти подбор шаг за шагом в разделе Подберём вместе.