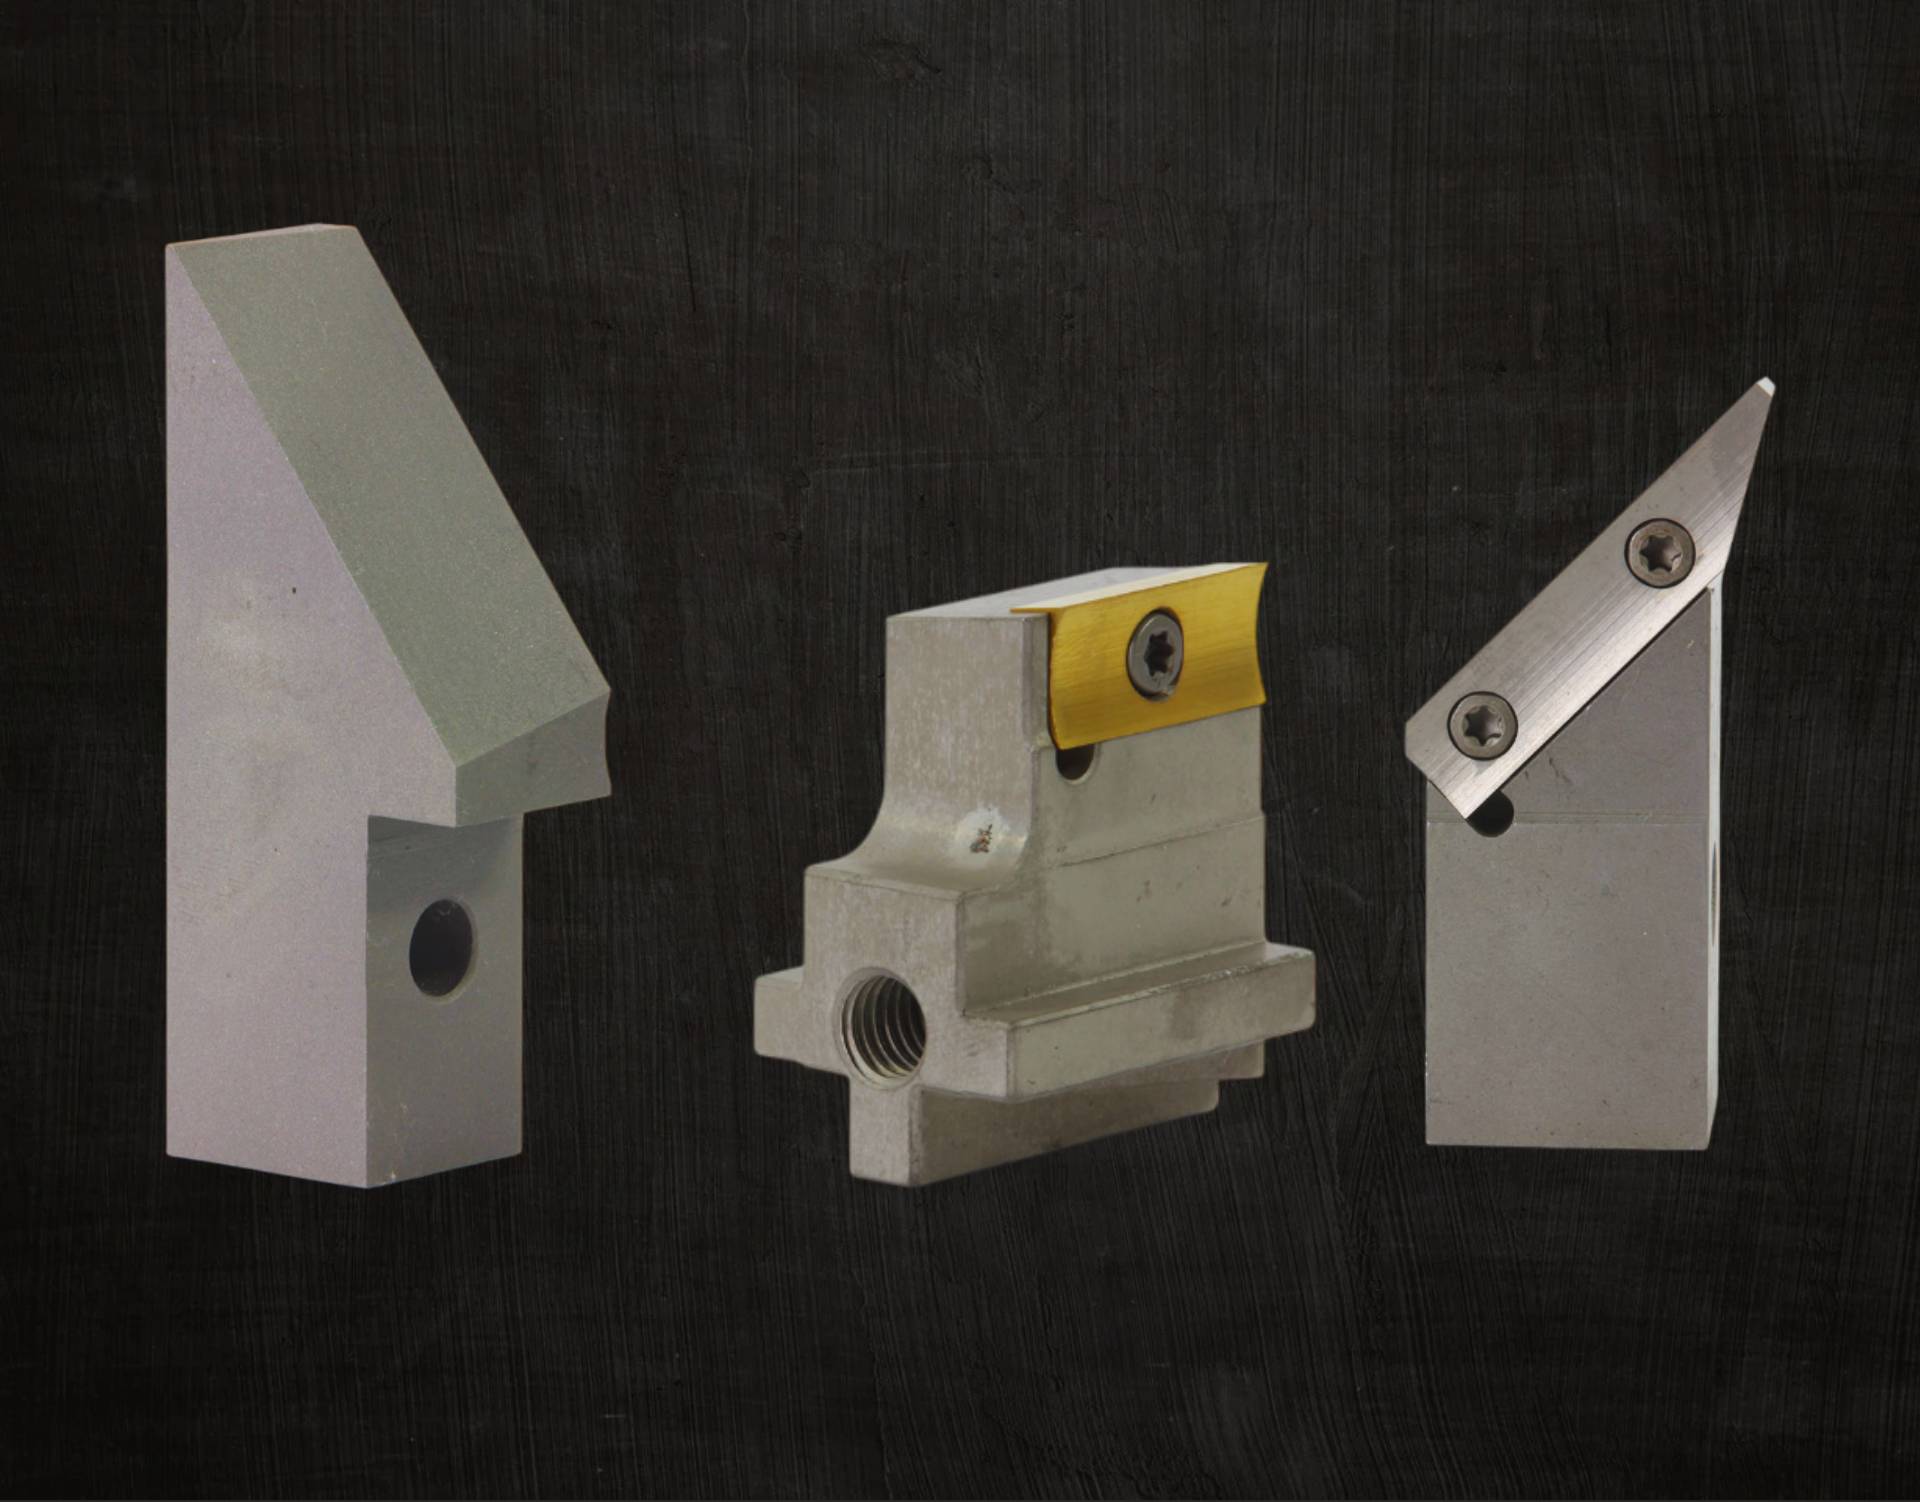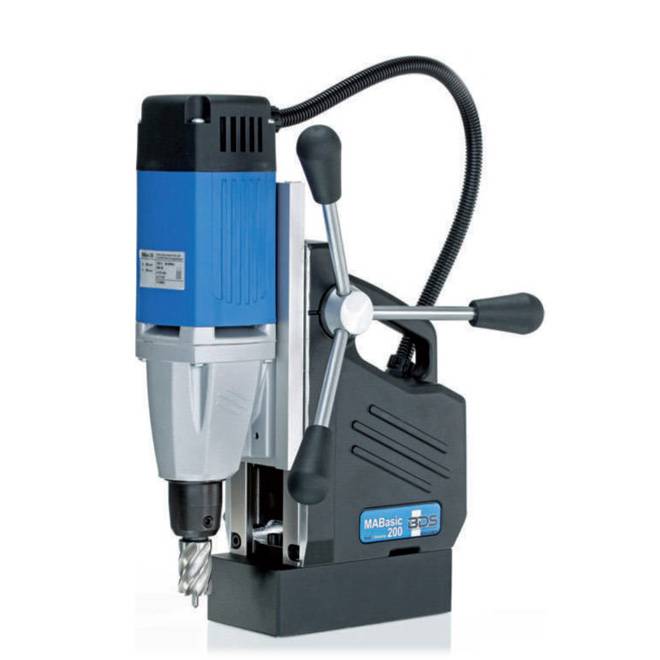
Bir karot ucu, bir kaynak ağzı bıçağı ya da bir boru kesici tekerleği seçerken üç soru sırayla karar verir: hangi malzemeyi işliyorsunuz, hangi geometriye ihtiyacınız var ve kalınlık ne? Aşağıdaki ölçüler üreticinin kendi teknik verisidir; Kesiciler ve Sarf Malzemeleri sayfasındaki dört satırlık sınıflandırmanın arkasında bu üç eksen durur.
Hangi malzemede hangi sınıf?
Kesici seçimini üç şey belirler: ne işlediğiniz, o malzemeye ne yaptığınız ve takımın hangi sınıftan olduğu. Aşağıdaki dört satır kataloğun kendi ayrımı.
| Malzeme | İşlem | Takım sınıfı |
|---|---|---|
| Karbon çelik (S235–S355) | Manyetik matkapla delik · plakada kaynak ağzı | Kobaltlı HSS karot (BDS KBK / KBL / KEL, M35–M42) · masif HSS kaynak ağzı bıçağı |
| Paslanmaz, dubleks, Inconel | Zor işlenen alaşımda delik ve kaynak ağzı | TCT karbür karot (BDS HKK / HKL / HKE / HKX-L) · TiCN kaplı karbür insert |
| Alüminyum ve bakır alaşımları | Yapışan talaşın oluğu tıkamaması gerekir | Beveltools alüminyum serisi kaynak ağzı açma ucu |
| Boru — çelik, paslanmaz, plastik | Talaşsız kesme; malzeme başına ayrı tekerlek | REED kesici tekerlek: metal, paslanmaz ve plastik için ayrı stok kodu |
Sınıflandırma katalogdaki ürün aileleriyle aynı: BDS'in HSS ve TCT karot serileri, Beveltools'un malzemeye göre ayrılmış uç aileleri ve REED'in boru cinsine göre kesici tekerlekleri. M35/M42, TiCN ve karbür değerleri GBC'nin kendi teknik yayınından.
1. Takım malzemesi
Ucun neden yapıldığı, hangi iş parçasında ne kadar dayanacağını belirler. Kaplama bunu birkaç kat uzatabilir.
- Kobaltlı HSS (M35 / M42) — M35 %5 kobalt, 65-66 HRC, iyi tokluk. M42 %8 kobalt, 68-69 HRC, daha yüksek aşınma direnci. HSS 600 °C'ye kadar sertliğini korur. Karbon çelikte ilk tercih.
- Karbür (widia) insert — %80-95 tungsten karbür, %5-15 kobalt bağlayıcı. Çok yüksek sıcaklıkta kesici ağzını korur; paslanmaz, dubleks ve Inconel gibi zor işlenen malzemelerde belirgin üstünlük.
- TiCN kaplama — 400-500 °C'de PVD ile uygulanır. Üretici, doğru kaplamanın takım ömrünü 3-4 kata kadar uzattığını belirtiyor. Paslanmaz için TiCN, daha zorlu alaşımlar için karbür önerilir.
2. Geometri
Kaynakçının ağza ne kadar dolgu metali koyacağını geometri belirler. Yanlış açı, hem zaman hem tel kaybıdır.
- V kaynak ağzı — 30° / 37,5° / 45° — Tek yüzey açısıdır; karşılıkları toplam 60°, 75° ve 90°. Boru ve plakada en yaygın üçlü. Masif HSS ve insertli, iki biçimde de bulunur.
- J kaynak ağzı — 5°-20° arası bir açı ve ardından bir kök radyusu. Üretici, 20 mm üzeri kalınlıklarda öneriyor: V ağza kıyasla kaynak hacmini belirgin şekilde azaltır.
- Bileşik (çift) kaynak ağzı — Aynı kenarda ardışık iki açı — ana açı 30° ya da 37,5°, ikincil açı 5° ya da 10°. Çok kalın kesitlerde tam nüfuziyeti korurken dolgu metalinde %35'e varan tasarruf.
- Alınlama ve radyus — Alınlama (0°) bıçağı yüzeyi dikleştirir; radyuslu kafalar köşe yuvarlatır. İkisi de kaynak ağzı değil, hazırlık işlemidir.
3. Kalınlık ve uygulama
Aynı malzemede bile kalınlık, açıyı ve takım tipini değiştirir. Basit iki kural işi büyük ölçüde çözer.
- İnce cidar → geniş açı — Dolgu metalinin ağza ulaşabilmesi için daha geniş açı tercih edilir.
- Kalın kesit → dar açı — Yığılan metal miktarını azaltmak için daha dar açı; 20 mm üzerinde J ağız daha da ekonomik.
- Malzeme eşleşmesi — Karbon çelik: HSS (M35/M42) ya da kaplamalı karbür. Paslanmaz, dubleks, Inconel: TiCN kaplamalı karbür insert.
- Ne zaman değiştirmeli — Kesit düzensizleşmeye başladığında ya da aynı iş için belirgin biçimde daha fazla kuvvet gerektiğinde. Beklemek makineyi de yorar.
Kaynak
Yukarıdaki malzeme ve geometri değerleri üreticinin kendi teknik yayınından alınmıştır: gbcspa.com
Hangisi olduğundan emin değilseniz
Makinenizi, işlediğiniz malzemeyi ve kalınlığı söyleyin; doğru kodu biz çıkaralım. Yanlış uç almak, sormaktan pahalıdır. Kesiciler ve Sarf Malzemeleri sayfasında makinenizin adını yazarak uyan kalemleri görebilir, ya da Birlikte Seçelim ile adım adım ilerleyebilirsiniz.